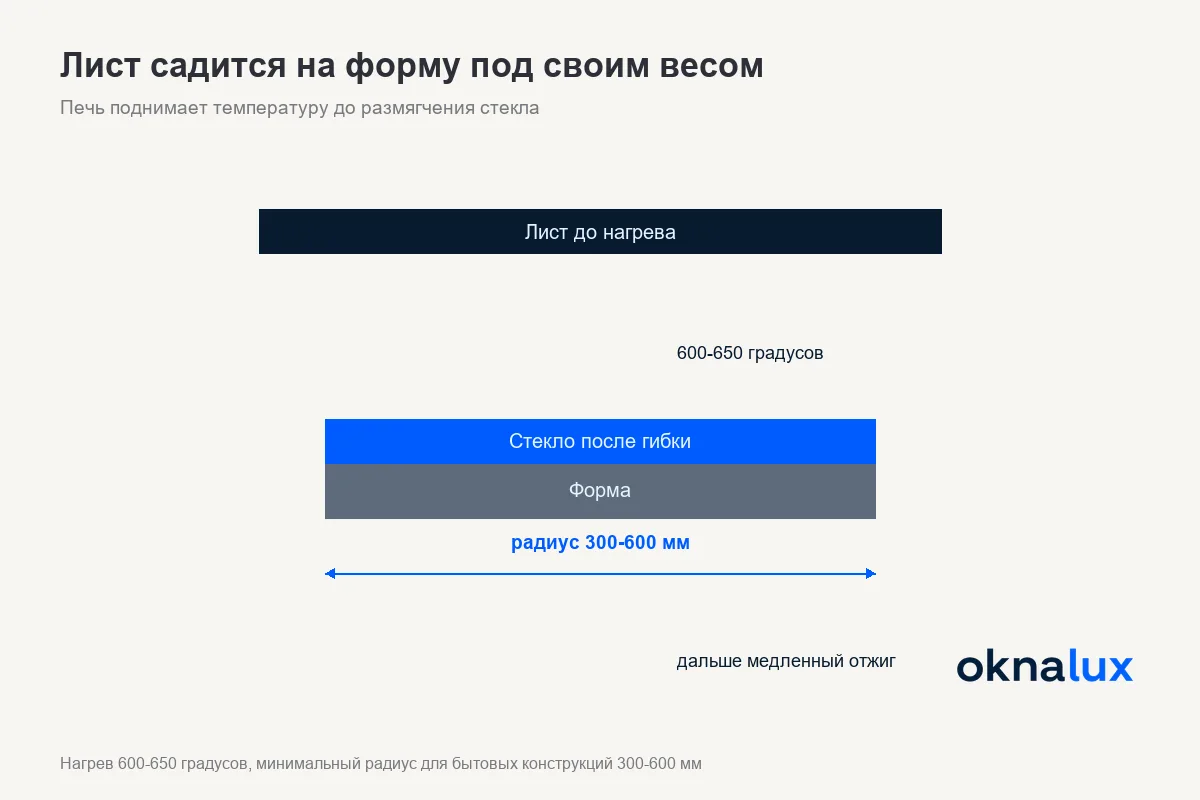
Моллирование стекла - гибка листа нагревом. Стекло кладут на форму нужного радиуса и поднимают температуру до 600-650 градусов, при которых материал размягчается и опускается на форму под собственным весом. Для бытовых конструкций минимальный радиус обычно лежит в пределах 300-600 мм.
Как идёт процесс гибки?
Медленно. В этом вся суть: стекло нельзя нагреть рывком и согнуть силой. Лист укладывают на керамическую или металлическую форму, печь поднимает температуру до размягчения, и стекло садится на форму само. Дальше идёт самая долгая стадия - отжиг, то есть управляемое остывание, при котором в материале снимаются внутренние напряжения.
Пропуск отжига губит изделие. Стекло, остывшее быстро, получает разнонаправленные напряжения по толщине и раскалывается позже, иногда через недели, от простого перепада температур. Механику разбирает термин термический шок стекла.
Готовый результат известен в каталогах как гнутое стекло - это два названия одной вещи, где первое описывает процесс, а второе продукт. Здесь разбирается сама технология с её ограничениями, а заказ готового изделия и сроки - в том термине.
Что происходит с покрытиями при гибке?
Зависит от типа покрытия, и разница принципиальная. Твёрдые покрытия наносят прямо на горячую ленту при производстве листа, они прочно связаны со стеклом и гибку переносят - к ним относится К-стекло. Мягкие магнетронные слои при температуре гибки деградируют, и энергосберегающие свойства теряются частично или полностью.
Отсюда практическое следствие для стеклопакетов. Если нужен гнутый энергосберегающий пакет, выбор делают до печи: либо ставят твёрдое покрытие и гнут лист вместе с ним, либо наносят мягкое уже после гибки. Дистанционную рамку при этом гнут отдельно по тому же радиусу.
Триплекс гнут иначе - собирают из двух уже моллированных стёкол с плёнкой между ними.
Где применяют гнутое стекло?
Там, где нужна непрерывная дуга. Радиусные витрины магазинов, панорамные эркеры, остекление лестничных объёмов, купольные конструкции и арочные окна. Ломаная линия из плоских фрагментов со стойками между ними решает ту же задачу дешевле, но выглядит совсем иначе: каждая стойка обрывает отражение и рисунок.
Гнутое стекло всегда изготавливается под конкретный проект: форма делается под заданный радиус, и повторить её через год под замену одного элемента - отдельная работа. Закладывайте запасной лист при заказе больших витрин.
Арочные и радиусные конструкции мы делаем в разделе изготовление арочных конструкций, там же считается и радиусный профиль под такое остекление.
Частые вопросы
При 600-650 градусах. На этой температуре лист размягчается и опускается на форму под собственным весом, после чего идёт медленный отжиг для снятия внутренних напряжений.
Часы, а не минуты. Основное время уходит не на саму гибку, а на медленный отжиг: остывание ведут по графику, чтобы в материале не осталось внутренних напряжений.
Можно, и так делают для безопасного остекления. Но закалка накладывает свои ограничения на форму, поэтому её возможность проверяют на этапе проекта, а не после изготовления.
Твёрдое покрытие гибку переносит. Мягкие магнетронные слои при такой температуре деградируют: их наносят уже после гибки или меняют на твёрдое ещё на проекте.
Из-за штучности. Под каждый радиус делают отдельную форму, цикл нагрева и отжига занимает часы, а брак при отклонении геометрии уходит целиком. Всё это закладывается в цену изделия.